


ABS innspýting mótun
Hvað er ABS innspýtingsmótun?
ABS sprautumótun er ferli sem er notað til að búa til plasthluta úr ABS (Acrylonitrile Butadiene Styrene) plasti. Í þessu ferli er ABS plastið hitað þar til það verður bráðinn vökvi, síðan er því sprautað undir miklum þrýstingi í moldhol. Plastið kólnar síðan hratt og storknar í lögun holrúmsins og myndar þann hluta sem óskað er eftir. Þetta ferli er tilvalið til að framleiða mikið magn af hlutum með stöðugri lögun og gæðum. ABS er vinsælt efni fyrir þetta ferli vegna seiglu, stífleika og viðnáms gegn höggum, hita og efnum.
Af hverju að velja okkur?
Faglið:Fyrirtækið okkar hefur faglegt teymi verkfræðinga og sölumenn, með yfir 15 ára tæknilega sérfræðiþekkingu og ríka framleiðslu, hönnun, rannsóknir og þróunarreynslu og tæknilega getu í verkfræði plastiðnaðinum.
Háþróaður búnaður:Við erum með fullkomið sett af skilvirkum framleiðslutækjum og háþróuðum CNC vélum, fengum ISO gæðastjórnunarkerfi í apríl 2022. Við höfum þróað og safnað ríkri reynslu í rannsóknum og framleiðslu í rafeindavöruiðnaðinum.
Sérsniðin þjónusta:Við hlustum á markmið og væntingar viðskiptavina okkar og bjóðum því upp á sérsniðnar lausnir.
Gæðaeftirlit:Við höfum fagmenntað starfsfólk til að fylgjast með framleiðsluferlinu, skoða vörurnar og tryggja að endanleg vara uppfylli tilskilda gæðastaðla, leiðbeiningar og forskriftir.


Kostir ABS sprautumótunar
ABS er fjölhæft hitaþolið efni sem auðvelt er að móta í ýmsar stærðir og stærðir. Það er þekkt fyrir framúrskarandi styrk, höggþol og mikla sveigjanleika. Þetta gerir ABS hentugur fyrir margs konar notkun, þar á meðal bílaíhluti, neysluvörur, rafrænar girðingar og fleira.
ABS sprautumótun er hagkvæm framleiðsluaðferð, sérstaklega fyrir stóra framleiðslu. Ferlið gerir ráð fyrir háum framleiðsluhraða og stuttum lotutíma, sem leiðir til lægri framleiðslukostnaðar. Að auki er ABS plastefni tiltölulega ódýrt, sem stuðlar enn frekar að kostnaðarsparnaði.
ABS innspýting mótun býður upp á mikinn sveigjanleika í hönnun, sem gerir kleift að búa til flóknar rúmfræði og flókin smáatriði. Það er auðvelt að móta það í mismunandi form, stærðir og áferð, sem uppfyllir sérstakar þarfir ýmissa vara. ABS styður einnig mikið úrval af áferð, þar á meðal gljáandi, mattum og áferðarflötum.
ABS innspýting mótun skilar vörum með framúrskarandi yfirborðsáferð, sem dregur úr þörfinni fyrir frekari frágangsferli. Þetta er sérstaklega gagnlegt fyrir forrit sem krefjast fagurfræðilegrar aðdráttarafls, eins og rafeindatækni eða snyrtivöruumbúðir. Hæfni til að ná stöðugum og sléttum frágangi eykur heildargæði vörunnar.
ABS býður upp á jafnvægi milli vélrænna eiginleika sem gera það hentugt fyrir krefjandi notkun. Það hefur góðan togstyrk, höggþol og hitastöðugleika. ABS vörur þola háan hita, sem gerir þær hentugar fyrir mörg iðnaðarumhverfi.
ABS er þekkt fyrir framúrskarandi efnaþol, sem gerir það að hentugu vali fyrir notkun sem felur í sér útsetningu fyrir efnum eða erfiðu umhverfi. Það getur staðist mörg kemísk efni, þar á meðal sýrur, basa, olíur og fitu, sem tryggir endingu og langlífi vörunnar.
ABS er létt efni, sem er hagkvæmt fyrir atvinnugreinar þar sem þyngdarminnkun skiptir sköpum. Lágur þéttleiki þess gerir kleift að framleiða léttar íhlutir án þess að skerða styrk eða frammistöðu. Þetta gerir ABS-sprautumótun tilvalin fyrir notkun í bíla-, geimferða- og rafeindatækniiðnaði.
Tegundir ABS sprautumótunar
1. Sprautumótun
Þetta er algengasta og mest notaða aðferðin við ABS-sprautumótun. Ferlið felur í sér að ABS-efnið er bráðnað og því sprautað í mót við háan þrýsting. Mótið er síðan kælt til að storkna ABS-efnið og er opnað til að fjarlægja fullunna vöru.
2. Tveggja skot innspýtingsmótun
Einnig þekkt sem tveggja þátta sprautumótun. Þessi aðferð gerir kleift að sprauta ABS og öðru efni samtímis í mótið. Það gerir kleift að framleiða vörur með mörgum litum eða efnum í einni mótunarlotu. Þetta ferli er oft notað til að búa til ABS vörur með mjúkum eða gúmmíhúðuðum svæðum.
3. Yfirmótun
Ofmótun felur í sér að móta lag af ABS yfir fyrirliggjandi íhlut eða undirlag. Þessi tækni er almennt notuð til að bæta útlit, grip eða endingu vara. Ferlið krefst sérstakt mót fyrir undirlagið og annað mót fyrir ABS lagið.
4. Settu inn mótun
Í innleggsmótun eru málm- eða plastinnskot sett í mótið áður en ABS-efnið er sprautað. Bráðna ABS-efnið umlykur síðan innleggin og skapar sterka tengingu. Þessi aðferð er oft notuð til að bæta eiginleikum eða virkni við vöruna, svo sem snittari. innlegg eða rafeindaíhluti.
5. Örmótun
Örmótun felur í sér framleiðslu á litlum og flóknum ABS hlutum. Þetta nákvæma mótunarferli er notað til að framleiða vörur í iðnaði eins og rafeindatækni og lækningatækjum. Það krefst sérhæfðs búnaðar og tækni til að ná mikilli nákvæmni og nákvæmni.
6. Gasaðstoð við innspýting
Þessi aðferð notar blöndu af bráðnu ABS og gasþrýstingi til að mynda holar einingar eða rásir innan vörunnar. Gasið er venjulega köfnunarefni, sem er sprautað inn í mótið á eftir ABS efninu. Gasið ryður út bráðnu ABS og myndar holan hluta með jafna veggþykkt.
7. Samsprautumótun
Saminnsprautun, einnig þekkt sem samlokumótun eða fjölskotamótun, felur í sér að sprauta mörgum efnum samtímis. Þessi aðferð gerir kleift að blanda ABS við önnur efni, svo sem froðu eða gúmmíkjarna. Saminnsprautun er notuð til að búa til vörur með aukna eiginleika, svo sem bætta einangrun eða dempun.
Notkun ABS sprautumótunar
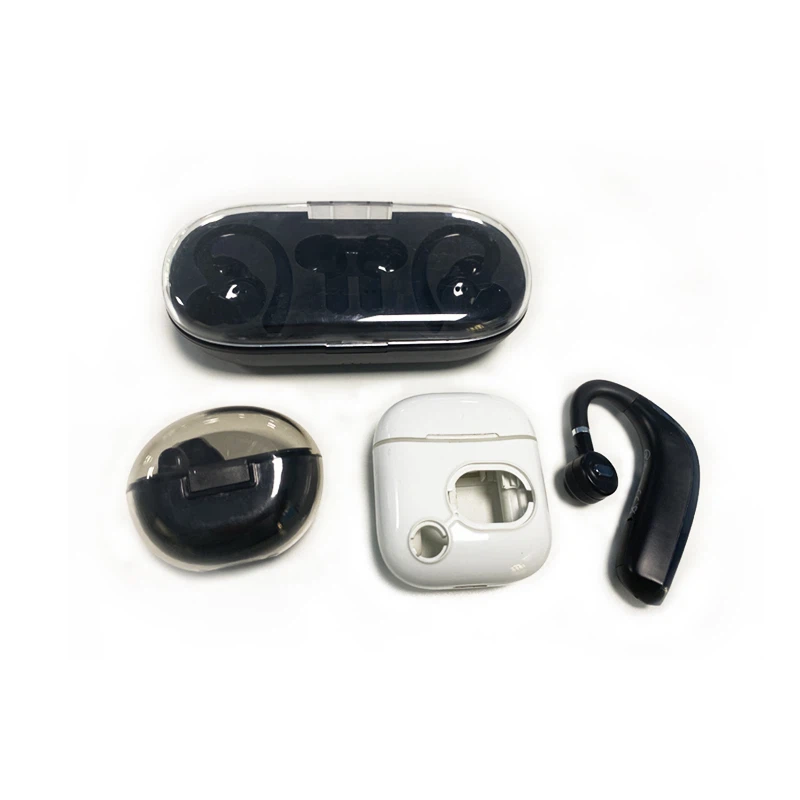


Í bílaiðnaðinum:ABS innspýting mótun er notuð til að framleiða ýmsa innri og ytri hluta eins og mælaborð, hurðarplötur, stuðara hlífar og grill. ABS er valið fyrir þessi forrit vegna þess að það er létt, höggþolið og þolir ýmis veðurskilyrði.
Rafeindaiðnaður:ABS sprautumótun er einnig almennt notuð í rafeindaiðnaðinum til að framleiða hluti eins og tölvu- og sjónvarpshús, lyklaborð og símahylki. ABS veitir góða rafmagns einangrun, sem gerir það hentugur fyrir þessi forrit.
Heimilistæki:Svo sem eins og þvottavél og ísskápshlutir eru oft gerðir með ABS innspýtingarmótun. Efniviðnám og rakaþol efnisins gerir það tilvalið fyrir þessar vörur.
Læknaiðnaður: ABS sprautumótun er mikið notað í lækningaiðnaðinum til að framleiða búnað og tæki eins og spraututunna, lækningabakka og húsnæði fyrir lækningatæki. ABS býður upp á góða ófrjósemisaðgerð og þolir endurtekna hreinsun.
Leikfangaiðnaður:Leikfangaiðnaðurinn notar mikið ABS sprautumótun til að framleiða fjölbreytt úrval af plastleikföngum. Hæfni ABS til að vera auðvelt að lita og höggþol þess gera það að ákjósanlegu efni til leikfangaframleiðslu.
Byggingariðnaður:ABS sprautumótun er einnig notuð í byggingariðnaðinum til að búa til innréttingar, veggplötur og rör. Stífleiki efnisins, styrkur og viðnám gegn efnum og útfjólubláum geislum gerir það hentugt fyrir þessi forrit.
Íþróttir og tómstundir:Íþrótta- og tómstundaiðnaðurinn notar ABS sprautumótun við framleiðslu á hlutum eins og hjálma, hlífðarbúnað og íþróttabúnað. Létt og höggþolið eðli ABS tryggir öryggi og endingu í þessum vörum.
Húsgagnaiðnaður:Húsgagnaiðnaðurinn notar ABS sprautumótun til að framleiða hluti eins og stóla, borð og skápa. ABS býður upp á góða rispuþol og auðvelt er að móta það í æskileg form og hönnun.
Pökkunariðnaður:ABS sprautumótun er einnig almennt notuð í umbúðaiðnaðinum til að framleiða ílát, flöskur og lok. ABS veitir góða efnaþol og hægt er að gera það gegnsætt fyrir betri sýnileika.
Efni í ABS sprautumótun
ABS (akrýlónítríl bútadíen stýren):ABS er almennt notað hitaþolið efni til sprautumótunar. ABS býður upp á góða samsetningu styrks, höggþols og hitaþols, sem gerir það hentugt fyrir margs konar notkun. Einn af helstu kostum ABS er auðveld vinnsla. Það er hægt að sprauta með tiltölulega lágum þrýstingi og hitastigi, sem dregur úr lotutíma og orkunotkun.ABS hefur framúrskarandi víddarstöðugleika, sem þýðir að hlutar sem mótaðir eru úr ABS munu halda lögun sinni og stærð við mismunandi hita- og rakaskilyrði.ABS er auðvelt að vera litað meðan á sprautumótunarferlinu stendur, sem gerir kleift að gera fjölbreytt úrval af hönnunarmöguleikum og sérsniðnum.
Íhlutir í ABS sprautumótun
ABS plastefni:ABS (Acrylonitrile Butadiene Styrene) er almennt notuð hitaþjálu fjölliða sem er notuð sem aðalefni til sprautumótunar. Það er þekkt fyrir mikla höggþol, góða hitaþol og framúrskarandi vélræna eiginleika.
Sprautumótunarvél:Þetta er mikilvægur búnaður sem notaður er í ABS sprautumótun. Vélin samanstendur af tunnu, stimpli, hitaeiningum og moldarholi. ABS plastefnið er hitað og brætt í tunnunni áður en það er sprautað inn í moldholið.
Mygla:Mótið er ómissandi hluti í ABS sprautumótun. Það ákvarðar lögun og stærð endanlegrar ABS vöru. Mótið er venjulega úr stáli og samanstendur af tveimur helmingum, kjarna og holi. Það er hannað til að leyfa bráðnu ABS plastefninu að kólna og storkna í æskilega lögun.
Inndælingareining:Inndælingareiningin er ábyrg fyrir því að bræða ABS plastefnið og sprauta því inn í moldholið. Það samanstendur af tunnu, skrúfu og stimpli. ABS plastefnið er gefið inn í tunnuna, þar sem það er hitað og brætt með snúningi skrúfunnar. Stimpillinn þrýstir síðan bráðnu ABS plastefninu inn í moldholið til að taka á sig lögun.
Kælikerfi:Eftir að ABS plastefni hefur verið sprautað inn í moldholið þarf að kæla það og storkna. Kælikerfi, sem venjulega samanstendur af kælirásum innan mótsins, hjálpar til við að kæla bráðið ABS plastefni hratt. Kæling skiptir sköpum til að tryggja að endanleg ABS varan hafi viðeigandi lögun og stærðir.
Útdráttarbúnaður:Þegar ABS varan hefur kólnað og storknað þarf að kasta henni út úr moldholinu. Útkastarbúnaðurinn samanstendur af útkastapinnum eða plötum sem ýta vörunni út úr mótinu. Þetta gerir kleift að fjarlægja fullunna ABS vöruna auðveldlega.
Stjórnkerfi:Stýrikerfið er nauðsynlegt til að fylgjast með og stjórna ýmsum breytum meðan á ABS innspýtingarferlinu stendur. Það tryggir nákvæma hitastýringu, þrýstingsstýringu og tímastýringu. Þetta hjálpar til við að ná fram samræmdum og hágæða ABS vörum.
Hverjar eru ABS-sprautumótunartæknin?

Þunnveggir hlutar
ABS hefur tiltölulega mikla seigju og sem slíkur þarf að auka innspýtingarþrýsting fyrir þunnveggða hluta. Fyrir utan mýkingarhitastigið mun seigja ABS aukast með auknu hitastigi. Sem slíkur er aðeins hægt að auka þrýsting fyrir þunnvegga hluta. Mótin verða að vera sérstaklega hönnuð til að takast á við þennan aukna þrýsting.

Stórir holir hlutar
Það er krefjandi að sprauta stóra, þunna eða hola hluta. Það getur verið hagkvæmt að nota vatns- eða gasstýrða sprautumótun sem gerir kleift að framleiða stóra, þunnvegga eða hola hluta. Þessi tækni notar háþrýstivatn eða gas til að þrýsta bráðnu plastinu á hliðar mótsins til að framleiða jafna þykkt og slétt innra rúmmál.

Hlutar með þykkum veggjum
Framleiðsla á þykkveggja íhlutum með hefðbundinni sprautumótunartækni getur valdið vaskmerkjum á hlutanum. Ein aðferð til að komast í kringum þetta er að nota þjöppunarsprautumótun, sem setur í raun ákveðið magn af bráðnu plasti í mót til að framleiða lokahlutann. Þessi tækni dregur einnig úr innri streitu sem er dæmigerð fyrir sprautumótun. Að öðrum kosti er hægt að stjórna vaskamerkjum með þynnri (eða einsleitari) moldarveggjum eða aukinni hitaflutningsgetu í moldinni.

Margt efni
Ef þörf er á fjölefnum íhlutum, þá er hægt að nota tækni eins og innsetningarmótun eða yfirmótun. ABS er oft notað fyrir iðnaðarverkfæri eins og þráðlausar borvélar, sem hafa handföng þeirra ofmótuð á ABS til að bæta grip verkfæra.
Athugasemdir í ABS plastsprautumótunarferli
1. Íhugaðu hönnun ABS plasthluta
Veggurinn á hönnun plasthlutanna verður að vera jafnþykkur þannig að 25% dreifing sé á milli veggþykkta hlutans. Komið er í veg fyrir mikla streitu þegar þykkt veggsins er einsleit. Það er þörf fyrir auka rif eða geisla til að auka styrkinn og smella.
2.Dry ABS efni fyrir vinnslu
ABS plast mun gleypa vatn hvenær sem það er til staðar í vinnsluefninu. Því er mikilvægt að tryggja ítarlega þurrkun á efninu fyrir vinnslu. Mörg vandamál munu stafa af því að ABS plast gleypir raka. Helstu málin eru aukinn rekstrarkostnaður og meiri tími í ferlið. Sömuleiðis, ef ekki er tekið af vatni, mun það leiða til þess að mótuðu hlutarnir verða skýjaðir. Þó að við geymslu og flutning á hitaþolnu ABS plastefni muni frásog vatns úr andrúmsloftinu eiga sér stað. Svið rakaupptöku er innan 0,2% til 0,4%. Hins vegar, áður en ABS plastmótið er unnið, þarf rakainnihaldið að minnka verulega í 0,05% eða minna. Þetta mun hjálpa til við að koma í veg fyrir galla í sprautumótun meðan á ferlinu stendur. Hitastigið sem þurrkun á sér stað við er 80-95 gráður og það mun taka þrjár til fjórar klukkustundir að ljúka henni.
3.Moulding hitastýring
Önnur íhugun fyrir ABS innspýtingarmótun er hitastýring vegna þess að ofhitnun á plasti ABS getur leitt til varma niðurbrots. Ef framleiðendur beita of miklum hita á efnið brotna efnatengin. Fyrir vikið verða brún korn á sprautuðum mótuðum hlutum. Hitastýringarvandamálið er að mestu óhjákvæmilegt þegar notaður er gamall búnaður með lélegri hitastýringu. Hins vegar þarf mótunarhitastigið að vera hátt þegar sprautuðu mótuðu ABS hlutarnir innihalda háglans og tryggja að efnið skemmist ekki í ferlinu. Þess vegna, þegar ABS plast er notað með moldinni, er hitastigið hærra en önnur efni sem notuð eru í vinnslu. Ráðlagt hitastig er á milli 180-230 gráður. Sömuleiðis, því hærra sem hitastigið er, því styttri tíma ættir þú að útsetja plastið fyrir slíku hitastigi til að koma í veg fyrir niðurbrot.
4.Indælingarþrýstingur
Ólíkt öðrum sprautumótunarefnum er hár innspýtingarþrýstingur nauðsynlegur fyrir ABS plast vegna seigju þess. Þetta á kannski ekki við um einfalda, minniháttar eða þykka vöru. Hins vegar getur of mikil aukning á inndælingarþrýstingi valdið því að mótaðir hlutar festast saman vegna aukins núnings.
5.Injection Moding SpeedConsiderations í ABS plast innspýting mótun ferli
Inndælingarhraðinn er einnig mikilvægur til að tryggja hágæða lokaafurðir. Of mikill inndælingarhraði mun valda bruna eða varma niðurbroti plastefnisins. Einnig eru léleg gljáa, suðulínur og mislitun nokkur vandamál sem stafa af of auknum hraða.
Vottanir


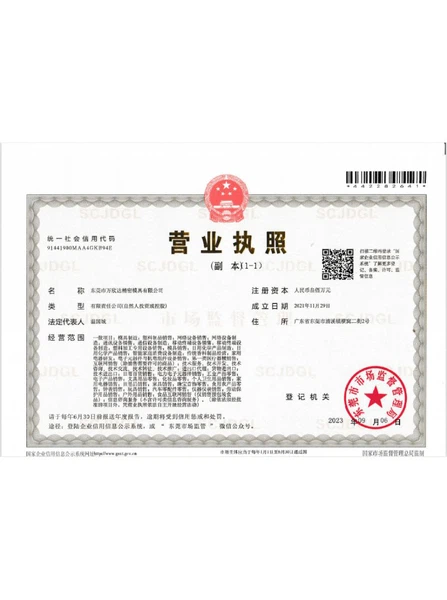
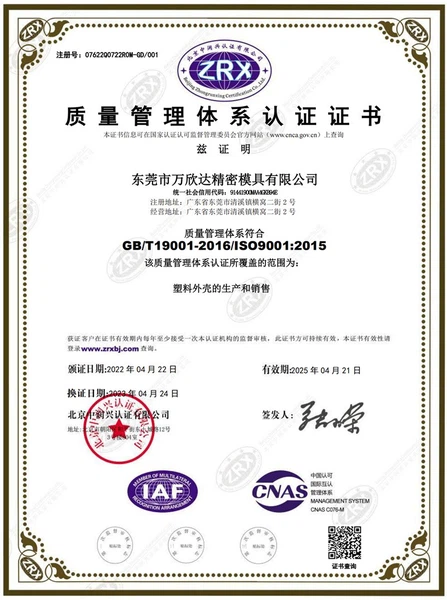

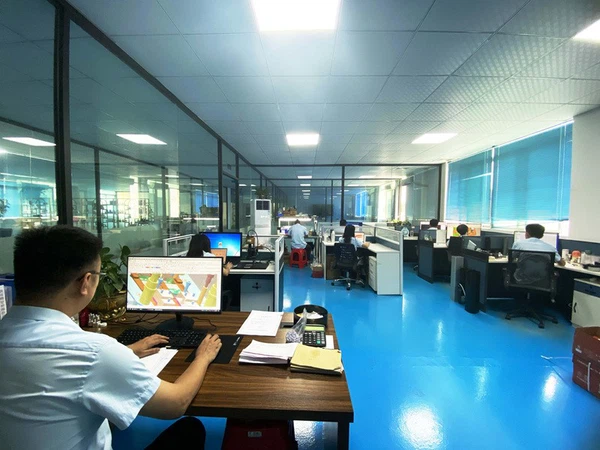
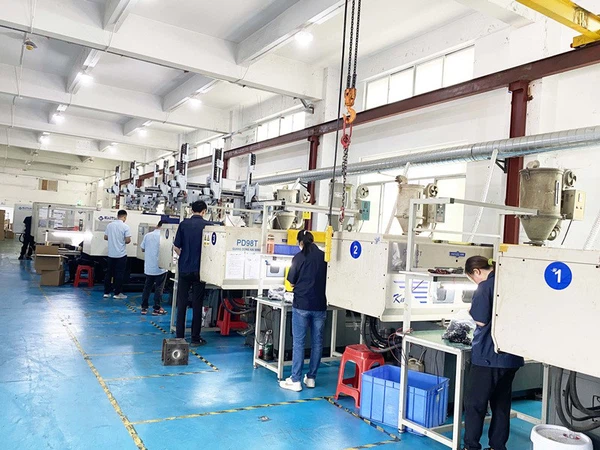
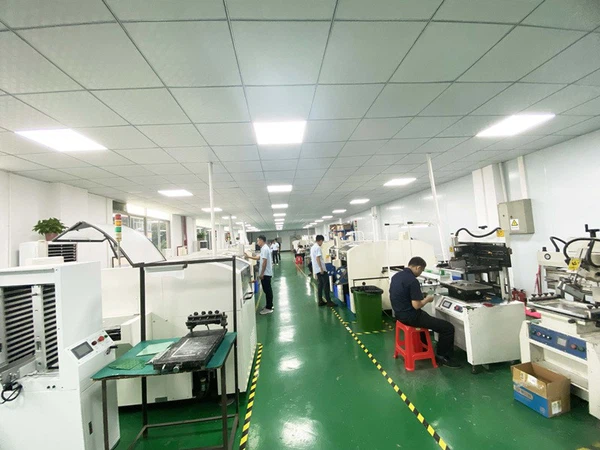
Verksmiðjan okkar
Fyrirtækið okkar hefur faglegt teymi verkfræðinga og sölumanna, með yfir 15 ára tæknilega sérfræðiþekkingu og ríka framleiðslu, hönnun, rannsóknir og þróunarreynslu og tæknilega getu í verkfræði plastiðnaðinum, sem styður persónulega sérsniðna aðlögun. Við höfum fullkomið sett af skilvirkum framleiðslutækjum og háþróuðum CNC vélum.

Algengar spurningar ABS sprautumótun
Sp.: Er ABS hentugur fyrir sprautumótun?
Sp.: Hvað er hitastigið fyrir ABS innspýtingarmótun?
Sp.: Hver eru fimm algeng vandamál við sprautumótun á plasthlutum?
Vaskmerki í plastinnlegg.
Skeiðing á fullunnum hluta.
Brunamerki í plasthluta.
Stuttar myndir af flöskuloki.
Sp.: Hvaða hitastig byrjar ABS að afmyndast?
Hlutarnir sem mótaðir eru í ABS byrja að afmyndast (beygingarpunktur við álag) við um 100 gráður C; ABS hefur lægri núningsstuðul en önnur efni og krefst minni krafts við útpressun; Það þolir högg; Það þolir hita.
Sp.: Hvaða stærð hlið fyrir ABS?
Sp.: Hvað er ABS sprautumótun?
Sp.: Hverjir eru kostir ABS sprautumótunar?
Sp.: Hver eru notkun ABS sprautumótunar?
Sp.: Hver er munurinn á ABS og öðru plasti sem notað er í sprautumótun?
Sp.: Hvert er ferlið við ABS sprautumótun?
Sp.: Undirbúningur efnis
Inndæling
Bráðnu ABS er sprautað inn í moldhol undir háum þrýstingi.
Kæling
Mótið er kælt til að leyfa ABS að storkna.
Frávísun
Fullunnin hlutinn er kastað út úr mótinu.
Sp.: Hverjir eru þættirnir sem hafa áhrif á gæði ABS innspýtingarmótunar?
Sp.: Gerð og gæði ABS efnisins sem notað er.
Hitastig og þrýstingur inndælingarferlisins.
Kælingarhraði og tími.
Losunarferlið og fjarlæging fullunnar hluta úr mótinu.
Sp.: Hvað er skekking í ABS sprautumótun?
Sp.: Hvernig er hægt að koma í veg fyrir skekkju í ABS-sprautumótun?
Sp.: Notaðu samræmda og yfirvegaða móthönnun.
Stilling á inndælingarþrýstingi og hraða til að draga úr streitu og skekkju.
Notkun hærra bræðsluhitastigs ABS efni til að bæta flæðihegðun efnisins.
Sp.: Hvað er stutt skot í ABS sprautumótun?
Sp.: Hvernig er hægt að koma í veg fyrir stutt skot í ABS sprautumótun?
Sp.: Athugaðu efnisfóðrunina og tryggðu að það sé nóg efni til að fylla moldholið.
Að þrífa stútinn og athuga hvort hann sé ekki stífluður eða stífluður.
Hagræðing á hönnun mótsins og hliðarkerfisins til að bæta flæðishegðun efnisins.
Sp.: Við hvaða hitastig mun ABS plast bráðna?
Sp.: Hvernig kemurðu í veg fyrir loftgildrur í sprautumótun?
Sp.: Hvernig kemurðu í veg fyrir tómarúm í sprautumótun?
Sp.: Hvernig kemurðu í veg fyrir kalda snigla í sprautumótun?
Sp.: Er abs plast eða gúmmí?
Akrýlónítríl, pólýstýren og bútadíen.
Við erum fagmenn framleiðendur og birgjar fyrir abs innspýtingar í Kína, sem sérhæfa sig í að veita hágæða sérsniðna þjónustu. Við bjóðum þig hjartanlega velkominn í heildsölu ódýra abs innspýtingarmótun framleidd í Kína hér frá verksmiðjunni okkar. Hafðu samband við okkur til að fá tilboð.