


Abs plastsprautumótun
Hvað er ABS plastsprautumót?
ABS (Acrylonitrile Butadiene Styrene) sprautumótun er ein vinsælasta aðferðin til að framleiða ABS plastvörur. ABS er hitaþjálu fjölliða sem er endingargott og auðvelt að vinna með. Sprautumótun er ferli sem felur í sér að sprauta bráðnu ABS inn í moldhol.
Af hverju að velja okkur?
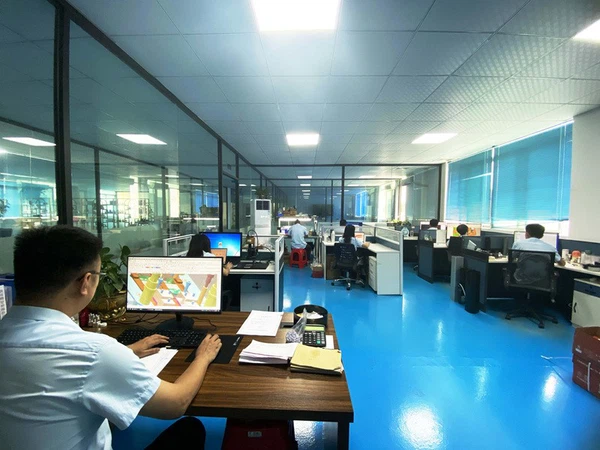
Faglið:Fyrirtækið okkar hefur faglegt teymi verkfræðinga og sölumenn, með yfir 15 ára tæknilega sérfræðiþekkingu og ríka framleiðslu, hönnun, rannsóknir og þróunarreynslu og tæknilega getu í verkfræði plastiðnaðinum.
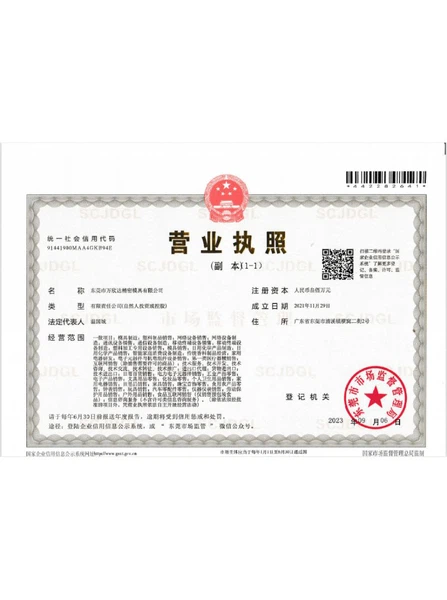
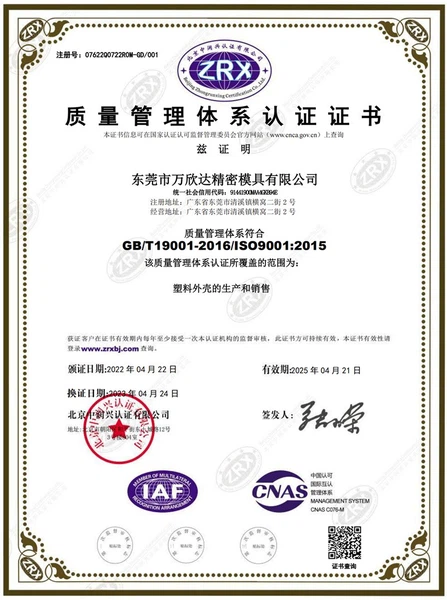
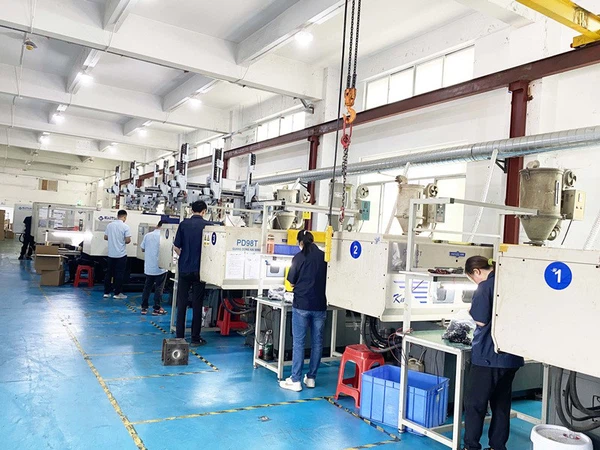
Háþróaður búnaður:Við erum með fullkomið sett af skilvirkum framleiðslutækjum og háþróuðum CNC vélum, fengum ISO gæðastjórnunarkerfi í apríl 2022. Við höfum þróað og safnað ríkri reynslu í rannsóknum og framleiðslu í rafeindavöruiðnaðinum.
Sérsniðin þjónusta:Við hlustum á markmið og væntingar viðskiptavina okkar og bjóðum því upp á sérsniðnar lausnir.
Gæðaeftirlit:Við höfum fagmenntað starfsfólk til að fylgjast með framleiðsluferlinu, skoða vörurnar og tryggja að endanleg vara uppfylli tilskilda gæðastaðla, leiðbeiningar og forskriftir.


Nákvæmur endurgerðanleiki
Vegna vinnsluhæfni ABS er það heppilegasta efnið til að nota við gerð flókinna hluta. Vinnanleiki þess gerir það auðvelt að endurskapa flókna og hagnýta hluta með því að nota plastið. Burtséð frá því að hlutarnir eru framleiddir nákvæmlega, viðhalda þeir samt hagnýtum heilindum, jafnvel þegar þeir eru notaðir við erfiðar aðstæður, þökk sé hörku plastsins.
Hár togstyrkur
ABS mótaðir hlutar eru hentugir til notkunar í forritum sem krefjast þess að styðja við mikið álag vegna mikils togstyrks. Hæfni þeirra til að standast þung vélræn áhrif gerir þetta plast að góðum fjárhagsáætlun fyrir háspennunotkun.
Endurvinnsla
Endurvinnanleiki ABS gerir það að fullkomnu efni til notkunar í margnota notkun. Endurvinnslustöðvar geta auðveldlega tætt plasthlutana og blandað þeim saman við ferskt ABS til að nota til framleiðslu á nýjum hlutum.
Fjölhæfni
ABS (Acrylonitrile Butadiene Styrene) er fjölhæfur hitaplasti sem auðvelt er að móta í flókin form. Það gerir kleift að framleiða flókin smáatriði og nákvæma rúmfræði, sem gerir það hentugt fyrir margs konar notkun.
Efnaþol
ABS innspýting mótun sýnir góða viðnám gegn efnum, olíum og fitu. Þessi eiginleiki gerir það að verkum að það hentar vel fyrir notkun þar sem búist er við útsetningu fyrir sterkum efnum, svo sem bílaíhlutum og rafeindatækjum.
Rafmagns einangrun
ABS hefur framúrskarandi rafmagns einangrunareiginleika, sem gerir það tilvalið val fyrir rafmagns- og rafeindabúnað. Það hjálpar til við að koma í veg fyrir rafstraumsleka og veitir öruggt umhverfi fyrir viðkvæma rafeindaíhluti.
Hitaþol
ABS þolir hóflegt hitastig án aflögunar eða taps á vélrænni eiginleikum þess. Þessi hitastöðugleiki gerir ABS-mótuðum hlutum kleift að virka á áreiðanlegan hátt í ýmsum umhverfi.
Auðveld vinnsla
ABS er auðvelt að vinna með ABS sprautumótun. Það hefur lága bræðsluseigu, sem þýðir að það flæðir auðveldlega meðan á inndælingarferlinu stendur og fyllir moldholin á skilvirkan hátt. Þetta hefur í för með sér styttri lotutíma og aukna framleiðsluhagkvæmni.
Yfirborðsfrágangur
ABS sprautumótun getur framleitt hluta með sléttu og fagurfræðilega ánægjulegu yfirborði. Það útilokar þörfina á frekari frágangsferlum, sem dregur úr eftirvinnslutíma og kostnaði.
Litavalkostir
ABS má auðveldlega lita og bjóða upp á fjölbreytt úrval af litamöguleikum fyrir mótaða hluta. Þetta gerir ráð fyrir sérsniðnum og vörumerkjamöguleikum, sem gerir ABS-sprautumótun hentug fyrir neytendavörur og bifreiðar.
Tegundir ABS plastsprautumótunar
Þetta er algengasta gerð ABS sem notuð er við sprautumótun. Það veitir gott jafnvægi styrks, seiglu og vinnsluhæfni. Standard ABS er hentugur fyrir margs konar notkun, þar á meðal bílavarahluti, neysluvörur, rafeindatækni og leikföng.
Þessi tegund af ABS hefur aukefni innrennsli í efnið til að gera það logavarnarefni. Það uppfyllir strangar brunaöryggisreglur og er oft notað í forritum þar sem eldviðnám er mikilvægt, svo sem rafmagnsgirðingar, bílainnréttingar og tækishluta.
Sumar ABS flokkar eru mótaðar til að standast háan hita án þess að afmyndast eða missa vélrænni eiginleika þeirra. Þessar háhita ABS kvoða eru notaðar í forritum sem krefjast mótstöðu gegn hita og heitu umhverfi, svo sem íhluti fyrir bílavélar og rafmagnstengi.
Þessi tegund af ABS er breytt með viðbótaraukefnum til að auka höggþol þess og seigleika. Hert ABS er almennt notað í forritum þar sem viðnám gegn endurteknum höggum eða höggum er nauðsynlegt, svo sem mælaborð, bifreiðaklæðningar og rafverkfærahús.
Leiðandi ABS er innrennsli með leiðandi efni, svo sem koltrefjum eða málmfylliefnum, til að hámarka rafleiðni þess. Það er oft notað í rafeindatækni og rafbúnaði þar sem þörf er á truflanir, rafsegulvörn eða jarðtengingu íhluta.
Clear ABS er hannað til að veita sjónrænan skýrleika og gagnsæi. Það er notað í forritum sem krefjast gagnsæs eða hálfgagnsærs útlits, svo sem linsur, ljósahlífar fyrir bíla og skjáhluta.
Eftir því sem sjálfbærni verður mikilvægari nýtur endurunnið ABS vinsælda. Það er gert úr úrgangi eftir neytendur eða eftir iðnframleiðslu og býður upp á svipaða eiginleika og hreint ABS. Endurunnið ABS er notað í ýmsum forritum, þar á meðal bílahlutum, neysluvörum og umbúðum.
Notkun ABS plastsprautumótunar
Bílaiðnaður
ABS er mikið notað í bílaiðnaðinum til að framleiða innri og ytri íhluti. Það er almennt notað til að framleiða mælaborð, hurðarspjöld, snyrtihluti, grill og stuðara. Ending ABS, höggþol og getu til að standast erfið veðurskilyrði gera það hentugt fyrir bílaframkvæmdir.
Neytenda raftæki
ABS er vinsælt val til að framleiða rafeindavörur fyrir neytendur. Það er notað til að framleiða tölvu- og fartölvuhús, lyklaborð, leikjastýringar, fjarstýringar og farsímahulstur. Rafeinangrunareiginleikar ABS Molding, hörku og auðveld aðlögun gera það hentugt fyrir þessi forrit.
Tæki
ABS er notað við framleiðslu á ýmsum heimilistækjum. Það er almennt notað til að framleiða ísskápsíhluti, þvottavélahluta, ryksuguhús og stjórnborð. Höggþol ABS mótunar, hitaþol og getu til að standast reglulega notkun gera það tilvalið fyrir framleiðslu á tækjum.
Leikföng og leikir
ABS mótun er mikið notað í leikfanga- og leikjaiðnaðinum. Það er vinsælt val til að framleiða byggingareiningar, hasarfígúrur, þrautir, borðspilaíhluti og leikfangabíla. Styrkur, ending og hæfni ABS til að móta í flókin form gera það hentugt til að búa til leikföng og leiki sem þola grófan leik.
Læknatæki
ABS er notað við framleiðslu ýmissa lækningatækja og tækja. Það er almennt notað til að framleiða íhluti greiningartækja, rannsóknarstofubúnaðar, hlífa fyrir lækningatæki og tannlíkön. Lífsamrýmanleiki ABS, efnaþol og auðveld dauðhreinsun gerir það hentugt fyrir læknisfræðilega notkun.
Öryggisbúnaður
ABS er notað við framleiðslu á öryggisbúnaði og hlífðarbúnaði. Það er almennt notað til að framleiða hjálma, öryggisgleraugu, andlitshlífar og hlífðarhylki fyrir verkfæri og búnað. Höggþol ABS og hæfni til að standast utanaðkomandi krafta gerir það hentugt til að tryggja öryggi einstaklinga í ýmsum atvinnugreinum.
Húsgögn
ABS er notað í húsgagnaiðnaðinum til að framleiða íhluti eins og stólskeljar, borðbotna og geymsluskápa. Fjölhæfni í ABS mótun, hæfileikinn til að móta í mismunandi form og framboð í ýmsum litum gera það hentugt til að búa til fagurfræðilega ánægjuleg og hagnýt húsgögn.
Sýningar á sölustöðum
ABS mótun er notuð við framleiðslu á söluskjá og smásöluinnréttingum. Það er almennt notað til að framleiða skjástanda, hillur, skilti og vöruhaldara. Fjölhæfni ABS, getu til að móta í sérsniðin form og auðveld litaaðlögun gera það hentugt til að búa til sjónrænt aðlaðandi skjái.
Efniseiginleikar ABS fyrir sprautumótun
Mygla rýrnun
Þetta er rýrnunarhraði plastsins og gerir plastmótara kleift að reikna út stærð endanlegrar fullunnar vöru. Efni rýrnunarhraði ABS er {{0}},0040 til 0,0070 tommur
Vatnsupptökuhraði
Plastið gleypir vatn og bólgnar í þyngd þegar því er sökkt í eimað vatn í 24 klukkustundir við 23 gráður á Celsíus. Þessi þyngdaraukning er þekkt sem vatnsupptökuhraði. Vatnsgleypni ABS plasts er 0,16 til 0,25%.
Hitastig þurrkunar
Þetta er hitastigið þar sem mótaði hluti þornar alveg. Þurrkunarhitastig ABS plasts er 176 gráður F til 180 gráður F.
Þurrkunartími
Plastið tekur 2 til 9 tíma þurrkun
Bræðsluhitastig
Bræðsluhitastig ABS plasts er 410 gráður til 500 gráður F
Þættir sem þarf að hafa í huga í ABS plastmótun


Mótahönnun
Hönnun mótsins gegnir mikilvægu hlutverki í útkomu ABS plastmótunar. Íhuga skal vandlega þætti eins og hliðarsetningu, hönnun kælikerfis og fjölda holrúma til að hámarka mótunarferlið og ná tilætluðum gæðum hluta.
Efnisval
Það er mikilvægt að velja rétt ABS efni. ABS er fáanlegt í mismunandi stigum, hver með sérstaka eiginleika og eiginleika. Íhugaðu þætti eins og styrk, höggþol, hitaþol og efnaþol til að velja heppilegustu ABS-flokkinn fyrir fyrirhugaða notkun.
Bræðsluhitastig og inndælingarhraði
Rétt stjórn á bræðsluhitastigi og inndælingarhraða er mikilvægt fyrir árangursríka ABS plastmótun. Bræðsluhitastigið ætti að vera innan ráðlagðs bils til að tryggja rétt flæði og fyllingu moldholanna. Stilla skal inndælingarhraðann til að koma í veg fyrir vandamál eins og flæðilínur og galla í hluta.
Hitastig myglunnar
Hitastig mótsins hefur veruleg áhrif á kælingu og storknun ABS efnisins. Að viðhalda viðeigandi moldhitastigi hjálpar til við að ná hámarksgæði hluta og lágmarka vandamál eins og vinda og vaskmerki. Íhuga ætti rétta kælirásir og kælitíma til að stjórna hitastigi moldsins á áhrifaríkan hátt.
Hönnunarsjónarmið fyrir hluta
Hönnun hlutans sjálfs getur haft áhrif á mótunarferlið og gæði lokaafurðarinnar. Taka skal tillit til þátta eins og veggþykkt, djúpdrægni og tilvistar undirskurðar til að tryggja rétta fyllingu molds, auðvelt að kasta út hlutanum og heildarbyggingarheilleika.
Hönnun hliðar
Staðsetning og hönnun hliðsins, sem er inngangsstaður bráðna ABS efnisins í mótið, skipta sköpum. Rétt hliðarhönnun tryggir samræmda fyllingu moldholanna, lágmarkar flæðilínur og kemur í veg fyrir galla. Hliðstærð, lögun og staðsetning ætti að vera vandlega ákvörðuð út frá hönnun hluta og efnisflæðiskröfum.
Loftræsting
Fullnægjandi loftræsting er nauðsynleg til að leyfa lofti eða gasi sem er föst inni í moldholinu að komast út meðan á inndælingarferlinu stendur. Ófullnægjandi loftræsting getur leitt til galla eins og tómarúma og fastra loftbóla í mótaða hlutanum. Rétt loftræstingarhönnun og staðsetning hjálpa til við að ná fram hágæða ABS mótuðum hlutum.
Gæðaeftirlit
Það skiptir sköpum að innleiða ítarlegar gæðaeftirlitsráðstafanir í gegnum allt ABS plastmótunarferlið. Reglulegar skoðanir, víddarskoðanir og efnisprófanir hjálpa til við að greina og taka á vandamálum eða frávikum frá æskilegum forskriftum og tryggja framleiðslu á hágæða hlutum.
Bilanaleit og algeng vandamál Sérsniðin ABS plastmótun
Væling
Vinding vísar til aflögunar eða röskunar á sérsniðnum ABS plastmótunarhluta eftir kælingu. Það getur komið fram vegna ójafnrar kælingar eða mikillar afgangsspennu innan hlutans. Til að takast á við skekkju skaltu íhuga að stilla moldhitastigið, fínstilla kælikerfið og tryggja rétta hönnun hluta með fullnægjandi veggþykkt og djúpdrögum.
Vaskur Marks
Vaskmerki eru dældir eða dældir á yfirborði sérsniðna ABS plastmótunarhlutans. Þeir geta komið fram þegar ytra yfirborðið kólnar og storknar hraðar en innra borðið, sem leiðir til ójafnrar rýrnunar. Til að lágmarka vaskmerki skaltu stilla kælitímann, hámarka staðsetningu hliðsins og hönnun, auka innspýtingarhraða eða breyta hönnun hluta til að dreifa efnisþykkt.
Flash
Flash er umfram efni sem seytlar út úr moldskillínunni, sem leiðir til þunnra, óæskilegra útskota. Blikk getur orðið vegna of mikils innspýtingarþrýstings eða ófullnægjandi klemmakrafts. Til að draga úr flassinu skaltu tryggja réttan klemmukraft, stilla inndælingarþrýstinginn og skoða og viðhalda mótinu fyrir rétta röðun og þéttleika.
Stutt skot
Stuttar myndir gerast þegar mótið fyllist ekki alveg af bráðnu plasti, sem leiðir til ófullkominna hluta. Þetta getur komið fram vegna ófullnægjandi bræðsluhita, ófullnægjandi innspýtingarþrýstings eða óviðeigandi hönnunar hliðs. Til að takast á við stuttar myndir skaltu tryggja rétt bræðsluhitastig og seigju, stilla inndælingarþrýsting og hámarka hönnun hliðsins og staðsetningu.
Vaskar og tómar
Vaskar og tómar eru óreglur á yfirborði eða innan sérsniðna ABS plastmótunarhluta sem stafar af óviðeigandi pökkun á bráðnu plasti. Þetta getur komið fram vegna ófullnægjandi pökkunarþrýstings eða ófullnægjandi kælitíma. Til að lágmarka vaska og tómarúm skaltu auka pökkunarþrýstinginn og tímann, hámarka kælitímann og tryggja rétta loftræstingu til að loft eða gas sleppi út.
Flæði línur
Flæðilínur eru sýnilegar línur eða rákir á yfirborði mótaða hlutans, sem stafa af samruna mismunandi flæðisframhliða við fyllingu. Hægt er að draga úr flæðislínum með því að auka bræðsluhitastigið, bæta hlið og hlaupahönnun fyrir betra efnisflæði og hámarka inndælingarhraða og þrýsting.
Brennslumerki
Brunamerki eru mislituð eða svört svæði á yfirborði mótaða hlutans sem stafar af ofhitnun eða varma niðurbroti plastsins. Til að koma í veg fyrir brunamerki skaltu tryggja rétt bræðsluhitastig, hámarka kælirásir, draga úr dvalartíma í tunnunni og skoða mótið með tilliti til heitra punkta eða lélegrar loftræstingar.
Aflögun
Aflögun vísar til óæskilegra breytinga á lögun eða stærð sérsniðna ABS plastmótunarhluta. Það getur komið fram vegna ófullnægjandi kælingar eða of mikils útblásturskrafts. Til að koma í veg fyrir aflögun, hámarka kælitíma og hitastig, tryggja rétta útkastkerfishönnun og skoða og viðhalda mótinu fyrir slétt útkast.
Ábendingar um árangursríka ABS plastsprautumótunarvél
Vélarval
Veldu sprautumótunarvél sem hentar fyrir ABS plast. Íhugaðu þætti eins og klemmukraft, inndælingargetu og skrúfuhönnun til að tryggja að vélin geti unnið ABS efni á áhrifaríkan hátt.
Hitastig myglunnar
Stilltu mótshitastigið á viðeigandi hátt fyrir ABS plast. Almennt er mælt með því að halda moldhita á milli 50 gráður og 80 gráður. Stilltu hitastigið miðað við tiltekna ABS-gráðu og æskilega eiginleika mótaða hlutans.
Bræðsluhitastig
Stjórna bræðsluhitastigi innan ráðlagðs sviðs fyrir ABS plast. Hin fullkomna bræðsluhitastig er venjulega á bilinu 200 gráður til 240 gráður. Hærra hitastig getur valdið varma niðurbroti, á meðan lægra hitastig getur leitt til lélegs flæðis og ófullnægjandi fyllingar mótsins.
Inndælingarhraði og þrýstingur
Fínstilltu innspýtingarhraða og þrýstingsstillingar. Stilla skal inndælingarhraðann til að tryggja rétt flæði og fyllingu moldholanna án þess að valda flæðilínum eða öðrum göllum. Stilla skal innspýtingarþrýstinginn til að ná fullkominni fyllingu moldsins en forðast of mikinn þrýsting sem getur leitt til flass eða aflögunar hluta.
Þurrkandi ABS efni
Áður en ABS plast er sprautað skaltu ganga úr skugga um að efnið sé rétt þurrkað til að koma í veg fyrir rakatengd vandamál. ABS hefur rakagefandi eiginleika og því er nauðsynlegt að þurrka kögglana í rakaþurrkara við ráðlagðan hita og tíma til að fjarlægja rakainnihald.
Skrúfa- og tunnuhreinsun
Hreinsaðu skrúfuna og tunnuna reglulega til að koma í veg fyrir niðurbrot eða mengun efnis. Hreinsaðu vélina með hreinsiefni sem er hannað fyrir ABS eða notaðu vélræna hreinsunaraðferð til að fjarlægja allar leifar eða litamengun frá fyrri keyrslum.
Þættir sem þarf að hafa í huga við ABS-sprautumótun
Raki í efni fyrir mótun
ABS plast hefur nokkra rakafræðilega eiginleika (það getur tekið í sig raka úr loftinu) og einnig tekið í sig vatn í kringum það. Hins vegar gæti tilvist vatns í einhverju mótuðu ABS plasti valdið byggingargöllum í plastinu. Þess vegna er nauðsynlegt að tryggja að ABS plastið sem notað er sé rétt þurrkað. Það eru tvær breytutegundir til að þurrka plastið annað hvort þurrkað við 80 – 95 gráður í 3 – 4 klukkustundir eða notaðu þurrkara við 80 gráður í 1 – 2 klukkustundir.

Hitastýring
Það er mikilvægt að stjórna hitastigi meðan á ABS-sprautun stendur þar sem ofhitnun plastsins gæti leitt til varma niðurbrots. Þetta varma niðurbrot er vegna þess að efnatengi í plastinu brotna, sem gæti valdið brúnum kornum á fullunnum hluta. Vinna með sprautumótunarvél með góða hitastýringu er nauðsynleg þar sem þetta ferli krefst enn mikils hita. Til dæmis, þegar ABS hlutar í framleiðslu innihalda háan gljáa, er hitastigið sem notað er við framleiðslu hærra en venjulega. Hins vegar er mikilvægt að hafa í huga að því hærra sem hitastigið er notað fyrir inndælingarferlið, því styttri ætti útsetningartíminn að vera.

Hönnun hluta og móts
Með því að hanna hlutana fyrir sprautumótunarferlið er hægt að ákvarða hvort framleiðsla hlutans sé í raun möguleg. Hér eru nokkrar almennar meginreglur sem vinna með hönnun ABS hluta
①Þykkt veggja hlutans ætti að vera einsleit. Ef það ætti að vera einhver breyting ætti það ekki að vera meira en 25% af hvor öðrum. Þetta er mikilvægt vegna þess að samræmdir veggir hjálpa til við að koma í veg fyrir álag á vegginn sem vantar.
②Einnig ætti veggþykktin að ákvarða radíusstærðina. Hlutfall radíuss og veggþykktar ætti ekki að vera minna en 0.3. Gullna reglan hér er sú að því stærri sem radíus er, því minni streita. Hins vegar verður radíus að vera innan skynsamlegra marka þar sem stór radíus veldur sökkvilla á hlutanum.
③ Fyrir mótið ætti þykktin að vera á bilinu {{0}}.025 til 0.05 mm. Einnig ætti hliðarlengdin að vera um það bil 1 mm, þvermál flæðirásarinnar ætti að vera um 3 mm og breidd loftopsholsins ætti að vera á bilinu 4 til 6 mm.

Notkun ABS sprautumótunar
ABS plast hefur notkun í mismunandi atvinnugreinum af ýmsum ástæðum. Vegna auðveldrar mótunar, lágs framleiðslukostnaðar og þol gegn eðlisfræðilegum og efnafræðilegum breytingum hefur þessi fjölliða orðið í uppáhaldi hjá framleiðanda. Hér eru nokkur dæmi um atvinnugreinar þar sem ABS plasthlutar hafa notast við
① Byggingariðnaður
Vegna viðnáms gegn líkamlegum og efnafræðilegum og þungum höggum, nota framleiðendur ABS plast til að búa til rör og festingar sem notaðar eru í byggingum.
②Bílaiðnaður
ABS plast er algengt hráefni fyrir létta bílavarahluti. Dæmi um bílavarahluti úr ABS-plasti eru öryggisbeltahlutir, hurðareiningjar, stólpar, íhlutir í mælaborði o.s.frv.
③ Neytendaiðnaður
ABS plast er að finna í mörgum heimilistækjum eins og matvinnsluvélum, ryksugu, ísskápum osfrv.
Vottanir



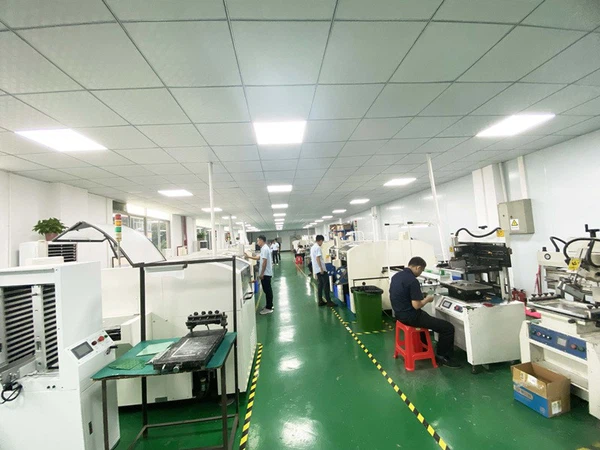
Verksmiðjan okkar
Fyrirtækið okkar hefur faglegt teymi verkfræðinga og sölumanna, með yfir 15 ára tæknilega sérfræðiþekkingu og ríka framleiðslu, hönnun, rannsóknir og þróunarreynslu og tæknilega getu í verkfræði plastiðnaðinum, sem styður persónulega sérsniðna aðlögun. Við höfum fullkomið sett af skilvirkum framleiðslutækjum og háþróuðum CNC vélum.

Algengar spurningar ABS plastsprautumótun
Sp.: Er ABS plast innspýting mótun hentugur fyrir smærri framleiðslu?
Sp.: Getur ABS plast innspýting mótun framleitt flókin form?
Sp.: Hver er dæmigerður líftími ABS-plastsprautumóts?
Sp.: Er hægt að nota endurunnið ABS í sprautumótun?
Sp.: Er ABS plast innspýting mótun sjálfbært framleiðsluferli?
Sp.: Við hvaða hitastig bráðnar ABS plast?
Sp.: Hversu eitrað er ABS plast?
Sp.: Hvernig leysi ég vandamálið við logavarnarefni ABS innspýtingarmótun?
Sp.: Hvað er Acrylonitrile Butadiene Styrene (ABS)?
Sp.: Hverjir eru eiginleikar ABS?
Sp.: Hvernig er ABS búið til?
Sp.: Hvernig er ABS notað í framleiðsluferlinu?
Hér eru nokkur dæmi um hvernig Acrylonitrile Butadiene Styrene er notað
Sp.: Sprautumótun
3D prentun
ABS er einnig notað í þrívíddarprentun, ferli sem býr til þrívíða hluti með því að leggja efni ofan á hvert annað. ABS er algengt efni fyrir þrívíddarprentun vegna þess að það er sterkt, endingargott og auðvelt að vinna með það.
Útpressun
ABS er hægt að pressa í margs konar form, þar á meðal rör, rör og blöð. Útpressun felur í sér að bræddu plastinu er ýtt í gegnum deyja til að búa til ákveðna lögun.
Blöð myndast
ABS plötur eru almennt notaðar í hitamótun, sem er ferli sem felur í sér að hita plastplötuna þar til það verður sveigjanlegt og móta það síðan í ákveðið form. Hitamótun tveggja blaða, þar sem tvær plastplötur eru sameinaðar til að búa til vörumót, getur notað ABS til að búa til vörur eins og mælaborð fyrir bíla, mælaborð og farangursskeljar.
Sp.: Hver eru notkun ABS?
Hér eru nokkur algeng notkun á Acrylonitrile Butadiene Styrene
Sp.: Bílaiðnaður
Rafeindaiðnaður
ABS er notað til að búa til lykla á tölvulyklaborði, tölvuhlífum og öðrum rafeindahlutum. Hitaþol þess og auðveld vinnsla gerir það að vinsælu vali fyrir þessi forrit.
Neytendavörur
ABS er notað til að framleiða margs konar neysluvörur, þar á meðal leikföng, farangur, íþróttavörur og skrifstofubúnað. Ending þess og auðveld vinnsla gerir það tilvalið fyrir þessi forrit.
Lagnir og festingar
ABS er notað í rör og festingar fyrir frárennsliskerfi og loftræstikerfi vegna efnaþols, hita og höggs.
Læknaiðnaður
ABS er notað til að framleiða lækningatæki, þar á meðal sprautur, innöndunartæki og lyfjagjafabúnað, vegna lífsamrýmanleika þess og auðveldrar vinnslu.
Byggingariðnaður
ABS er notað í byggingarframkvæmdum, þar með talið snyrtingu og mótun, vegna styrkleika þess, seiglu og auðveldrar vinnslu.
Sp.: Er ABS endurvinnanlegt?
Sp.: Er hægt að mála ABS?
Sp.: Hver er munurinn á ABS og PVC?
ABS og pólývínýlklóríð (PVC) eru bæði hitaplastefni, en það er nokkur lykilmunur á efnunum tveimur. ABS hefur meiri höggþol og er endingarbetra, en PVC er sveigjanlegra og hefur lægra bræðsluhitastig. Valið á milli efnanna tveggja fer eftir sérstökum þörfum verkefnisins.
Helsti munurinn á ABS og PVC er
Sp.: Efnafræðileg uppbygging
Styrkur og liðleiki
ABS er sterkara og höggþolnara en PVC, sem gerir það að betri vali fyrir forrit sem krefjast endingar, eins og bílahluta, leikföng og rafeindahlíf. PVC er aftur á móti sveigjanlegra og hefur góða viðnám gegn efnum og veðrun, sem gerir það að vinsælu vali fyrir rör, kapaleinangrun og utanhússmerki.
Hitaþol
ABS hefur hærra bræðslumark en PVC, sem þýðir að það þolir hærra hitastig án þess að afmyndast eða bráðna. PVC hefur aftur á móti lægra bræðslumark og er viðkvæmt fyrir vindi og aflögun við háan hita.
Kostnaður
ABS er almennt dýrara en PVC, vegna hærri hráefniskostnaðar og flóknara framleiðsluferlis.
Sp.: Hvernig heldur ABS sér í miklum hita?
Sp.: Er hægt að nota ABS í snertingu við matvæli?
Sp.: Hvernig er ABS samanborið við önnur hitauppstreymi hvað varðar kostnað?
Sp.: Hvert er ferlið við vinnslu ABS?
ABS er hægt að vinna með hefðbundnum aðferðum, svo sem borun, beygju og mölun. Hins vegar þarf að gæta þess að hitastigið hækki ekki of mikið meðan á vinnslu stendur, því það getur valdið aflögun eða skekkju.
Við erum fagmenn framleiðendur og birgjar í maga plastsprautumótun í Kína, sem sérhæfa sig í að veita hágæða sérsniðna þjónustu. Við bjóðum þig hjartanlega velkominn í heildsölu ódýra abs plast innspýting mótun framleidd í Kína hér frá verksmiðju okkar. Hafðu samband við okkur til að fá tilboð.